


不均一なウェブ形成は製品強度を低下させ、廃棄物を増加させ、下流の欠陥を引き起こします。高速カーディング システムでは、これらの問題は多くの場合、機械的磨耗、空気流の変化、駆動同期の問題、または原材料の変動が原因で発生します。
系統的なトラブルシューティングのアプローチは、機械のコンポーネント、エアフローのバランス、制御精度をチェックすることにより、真の原因を特定するのに役立ちます。これにより、対象を絞った修復、より適切なメンテナンス計画、安定した Web 品質が可能になります。
機械的摩耗が主な原因です。シリンダー、ドッファー、またはフラット上の金属ワイヤーの劣化が、局所的なウェブの欠陥やネップの発生の大部分を占めています。
精度の測定には交渉の余地がありません。シリンダーからドッファーまでの設定におけるわずか 0.001 インチの変動により、ウェブ重量の重大な不規則性 (CV% スパイク) が引き起こされる可能性があります。
空気力学が繊維転写に影響を与える: 空気の流れのバランスが崩れたり、吸引システムが損なわれたりすると、繊細な繊維転写プロセスが中断され、ウェブ構造が曇ったり斑点になったりします。
ドライブの同期は非常に重要です。ベルトの微小な滑りやサーボドライブの遅れにより、機械的な故障を模倣したドラフトの変動が発生する可能性があります。
上流のフィードの均一性が前提条件です。シュートのフィードの変動、開口部の欠陥、または不適切なファイバーの仕上げが最初に取り除かれなければ、カーディング段階での診断作業は失敗します。
目次
厳密なベースライン指標を確立することは、Web 品質の問題を診断するための最初のステップです。変動係数 (CV%) は、ウェブ重量の一貫性の主な指標として機能します。短期または長期の CV% の突然の上昇は、機械的異常または製図異常を直接示しています。重量の変化だけでなく、グラムあたりのネップ数から繊維の平行化やワイヤーの状態についての洞察が得られます。視覚的な均一性の基準も役割を果たします。オペレーターは、ウェブボード上の曇り、縦縞、横縞を監視する必要があります。これらのメトリクスに明確なしきい値を設定すると、メンテナンス チームは通常の運用上の差異と対処可能な機械的障害を区別できるようになります。たとえば、標準的なポリエステル不織布の用途で CV% が 5% を超えた場合は、直ちに機械検査を行う必要があります。
ウェブの小さな不規則性を無視すると、その後の製造段階全体でエラーが発生します。紡績用途では、ウェブが不均一であるとドラフト切れが発生し、糸の毛羽立ちが増加し、完成した衣類への染料の取り込みが不均一になります。不織布の製造では、ウェブ重量の変動が水流交絡やニードルパンチの際の弱点に直接影響します。これらの弱点により、生地のバリア特性と引張強度が損なわれます。財務上の影響には、スクラップ率の増加、製品分類の格下げ、不規則な材料の加工を強いられる下流の機械の摩耗の加速などが含まれます。既知の Web 欠陥があるマシンを稼働させると、生のファイバーが無駄になり、マシン時間の損失によって利益率が急速に消費されます。
機械的なトラブルシューティングを開始する前に、動作環境を安定させる必要があります。温度と相対湿度は、繊維の摩擦と静電気の発生に直接影響します。厳格な環境管理を維持して、気候によって引き起こされるドラフト問題を排除します。綿加工の標準的な動作環境では、通常、75°F で 55 ~ 65% の相対湿度が必要です。さらに、安全プロトコルは交渉の余地がありません。すべての静的機械チェック中に、厳格なロックアウト/タグアウト (LOTO) 手順を実装します。
主電源の切断を分離し、標準化された南京錠を適用します。
空気圧張力システムから圧縮空気をすべて抜きます。
メインシリンダーの惰性走行が完全に停止するまで、少なくとも 3 分間待ちます。
アクセス パネルを開ける前に、ドライブ端子の校正済みマルチメーターを使用して、エネルギーがゼロの状態であることを確認してください。
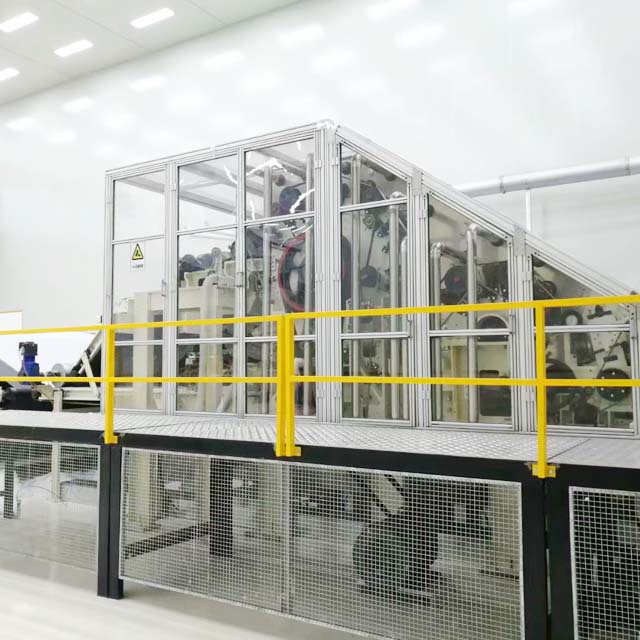
シリンダー、リッカーイン、ドッファー上の金属布の状態によって、繊維の開繊と移送の効率が決まります。ワイヤが磨耗、損傷、または荷重がかかると、ファイバを一貫してグリップしたり解放したりできなくなります。シリンダーワイヤーのエッジが失われると、繊維を面に対して平行に揃えるのに苦労し、ネップや太い部分が発生します。リッカーインワイヤーが損傷すると、初期のタフトの開きが悪くなり、不規則な塊がメインカーディングゾーンに送られます。さらに、鈍い平らなトップでは、短い繊維やゴミを効果的に抽出できません。この機械的劣化はとして最も頻繁に起こるものにランクされ 、不均一なカードウェブの原因、繊維の分離不良や局部的なウェブの欠陥を引き起こします。ワイヤーに引っ掛かり、打撲傷、または歯の欠落がないか、特にファイバーが転がりやすいエッジを注意深く検査してください。
カーディングは、急速に移動する表面間の微細な隙間に依存します。シリンダーからドッファーまでのゲージに 0.001 インチ程度の小さな変動があると、繊維の移動が中断されます。偏心シリンダーまたはドッファー (ローラーが完全な円形ではなくなった場合) は、一般にドラフティング ウェーブとして知られるウェブに周期的な変動を引き起こします。フィードプレートとリッカーインの間の設定が正しくないと、初期のファイバードラフトの強度が変化し、スムーズなコーミングではなく毛束の引き抜きが発生します。同様に、シリンダーとフラットの間のクリアランスが不適切だとカーディング強度が低下し、分離されていない繊維束が通過してウェブの均一性が損なわれます。
コンポーネントインターフェース | 標準クリアランス範囲 (インチ) | 不適切なゲージの症状 |
|---|---|---|
リッカーインへのフィードプレート | 0.010~0.015 | 毛のむしり、繊維の損傷、不規則な給餌。 |
シリンダーへのリッカーイン | 0.007~0.010 | タフトの転写が悪く、繊維が過剰に脱落します。 |
シリンダーからフラットまで | 0.008~0.012 | ネップ数が多く、カード化されていない塊があり、平行化が不十分です。 |
シリンダーからドッファーまで | 0.004~0.006 | ウェブの曇り、シリンダー上の深刻な繊維リサイクル。 |
高速カード内のファイバー転送は、制御された気流に大きく依存します。シリンダー周囲の空気の境界層は正確に管理する必要があります。吸引ポイントの詰まり、アンダーケーシングの損傷、または不適切なファン速度により、この空力バランスが崩れます。空気の流れが損なわれると、繊維が早期に剥がれたり、ドッファーに移されなかったりすることがあります。これにより、繊維がシリンダーの周囲を複数回移動する繊維のリサイクルが行われます。リサイクル繊維は過剰に梳毛され、損傷を受け、最終的には凝集して、最終的なウェブに曇ったまたは斑点のある外観を作り出します。すべてのアンダーケーシング セグメントにバリ、糸くずの蓄積、または境界層をつまづかせる可能性のある位置のずれがないかどうかを検査します。
製図の一貫性には、ローラー間の絶対速度の同期が必要です。駆動ベルトの摩耗、プーリーの滑り、または可変周波数ドライブ (VFD) の故障により、ローラー速度に微小な変動が生じます。シリンダが一定のままドッファ速度がわずかでも変動すると、ドラフト比が瞬時に変化し、ウェブに横縞が発生します。フィードローラーとリッカーイン間の速度が非同期であると、不規則なタフトフィードが発生し、短期的なウェブの均一性に影響を与えます。これらの動力伝達の故障を特定するには、実際の負荷条件下でストロボ タコメータを使用して回転速度を正確に監視する必要があります。
カーディング段階での診断作業により、上流プロセスの障害が発見されることがよくあります。シュートフィードシステムから供給されるバットの重量が不規則であるため、カードはさまざまな量の繊維を処理する必要があり、オートレベラーの修正能力を圧倒します。繊維ステープルの長さ、クリンプ、紡糸仕上げレベルの変動も不均一として現れます。ポリエステルやビスコースなどの合成繊維を処理する場合、静電気が蓄積すると繊維が互いに反発したり、金属表面にくっついたりして、ウェブの粘着力が損なわれます。逆に、綿のような天然繊維は、ワイヤーに負荷をかけてカーディング効率を妨げるさまざまなゴミレベルを引き起こす可能性があります。
ウェブ形成の最終段階は張力の変化に非常に敏感です。ドッファー、ストリッピングロール、クラッシュロール間の張力が不適切であると、脆弱なウェブがたるんだり伸びたりする原因になります。過剰な張力によりウェブが不均一にドラフトされ、薄い斑点や縦方向の裂け目が生じます。不織布用途では、デリバリエプロンの摩耗やクロスラッパーの入口点の位置のずれにより、カードから出た直後にウェブが歪みます。テイクオフゾーンで正確な速度比を維持することで、メインカーディングゾーンで達成される均一性が維持されます。オペレーターは、溝や磨耗がないかストリッピング ロールの表面状態を定期的にチェックする必要があります。
効果的なトラブルシューティングは、欠陥を正確に特定することから始まります。ウェブボードを使用した手動検査により、ネップ、ゴミ、および重大な不規則性に関する視覚的なフィードバックが即座に得られます。ただし、自動化されたインライン光学スキャン システムは、継続的で客観的なデータを提供します。これらのセンサーは、ウェブ密度の微細な変化を検出し、特定の視覚的欠陥をその機械的原因にマッピングします。技術者は、曇り、縦縞、または横縞の頻度とパターンを分析することで、不必要な機械の分解を行わずに故障したコンポーネントを特定できます。毎分 150 メートルの生産速度での肉眼だけに頼るのは、現代の品質管理には不十分です。
構造化されたマトリックスを利用すると、特定のウェブの欠陥を最も可能性の高い機械的または空気力学的原因に結び付けることで、診断プロセスが加速されます。
ウェブの欠陥パターン | 主要な機械的原点 | 二次空力/駆動原点 | 推奨される診断アクション |
|---|---|---|---|
縦ストライプ | シリンダー/ドッファー上の局所的なワイヤーの損傷。封鎖されたアパート。 | アンダーケーシングの損傷により空気の流れが妨げられます。 | ワイヤーに打撲傷がないか検査します。アンダーケーシングの位置合わせを確認します。 |
横バー(周期的) | 偏心ローラー;磨耗したベアリング。破損したギア。 | ドライブベルトの滑り。 VFDの速度発振。 | 振動解析を実行します。ベルトの張力とモーターの負荷を確認してください。 |
曇りまたは斑点状のウェブ | 鈍いシリンダーワイヤー。シリンダーからドッファーまでのゲージが不適切。 | 空気力学的不均衡。吸引ポイントが詰まっている。 | ダイナミックゲージを測定します。吸引ゾーンの静圧をマップします。 |
高いネップ数 | 摩耗したリッカーインワイヤー。フラット設定が不適切です。 | ドッファー搬送不良によるファイバーのリサイクル。 | ワイヤーの鋭さを検査します。フラットからシリンダーまでのクリアランスを確認します。 |
機械的な劣化は、重大なウェブ障害を引き起こす前に、異常な振動として現れることがよくあります。振動センサーを導入すると、ベアリングの摩耗、シリンダーのアンバランス、ローラーの偏心などを早期に検出できます。包括的な機械監査には、動的ゲージ測定が含まれている必要があります。シリンダの遠心膨張により、静的設定は動作速度と温度によって変化します。これらのクリアランスを動的に測定することで、実際の生産中にカードが正確な許容範囲内で動作することが保証されます。特殊な光学式または容量性センサーを使用して、機械がフル RPM で動作しているときにシリンダーとドッファー間のギャップを測定します。
空気力学によってファイバーの移動が左右されるため、空気流のマッピングは必須の診断手順です。圧力計とピトー管を使用して、リッカーインからシリンダー、シリンダーからドッファーゾーンなどの重要な移送ポイントで静圧と空気速度を測定します。これらの測定値を OEM 仕様と比較してください。逸脱は、ダクトの詰まり、抽出ファンの故障、またはファイバー境界層を積極的に破壊しているアンダーケーシングの位置のずれを示します。廃棄物抽出ポイントでの負圧の低下は、多くの場合、シリンダーワイヤー上にゴミが直接蓄積することにつながります。
機械的および空力的チェックで欠陥が見つからない場合は、駆動システムが原因である可能性があります。モーター負荷を監視して、機械的な結合や過度の摩擦を検出します。ストロボタコメータを使用して、負荷がかかっている回転部品を観察します。これにより、標準の RPM センサーでは見逃される可能性のあるベルトの微小な滑りが明らかになります。サーボドライブを備えた機械の場合は、制御ソフトウェアを分析して、一時的な製図変動を引き起こす可能性のある PID ループの遅れや調整エラーを調べます。ドッファー ドライブの PID ループの調整が不十分だと、最終ウェブに連続的なドラフト波が発生します。
ワイヤーの最適な状態を維持するには、戦略的なアプローチが必要です。時間ベースの交換スケジュールから状態ベースの研削への移行により、ワイヤの寿命とウェブの品質が最大化されます。暦日ではなく処理トン数に基づいて厳密な粉砕間隔を導入する場合の投資収益率を評価します。マイクロ合金または特殊なワイヤ プロファイルにアップグレードする利点を評価します。たとえば、インターロッキング ワイヤーの設計は、最新の カーディング マシンで困難な合成ブレンドを処理する際に、優れた繊維保持力と転写効率を提供します。将来の購入決定に役立つよう、ワイヤの摩耗パターンの詳細なログを保管します。
自動レベリング システムは、上流のフィード変動に対する主な防御手段です。短期および長期の両方のオートレベラーのパフォーマンスを分析します。システムが一貫した CV% を維持するのに苦労している場合は、センサーの再校正が必要かどうか、または機械的な応答時間が遅すぎるかどうかを判断します。従来の機械を最新の高解像度の容量性または光学式オートレベラーで改修すると、フィード マットの急速な密度変動を修正する機械の能力が大幅に向上します。測定トランペットまたはフィード ローラー センサーに、密度読み取り値を歪める糸くずが蓄積していないことを確認してください。
複雑なベルトとプーリー システムを使用する従来の機械式ドライブは、本質的に滑りやドラフト エラーが発生しやすい傾向があります。フィード、シリンダ、およびドッファーを個別の AC サーボ モーター ドライブにアップグレードすると、これらの機械的リンケージが排除されます。サーボドライブは絶対速度同期を提供し、瞬時のドラフト調整を可能にします。ウェブの引き取りゾーンに高精度の張力制御センサーを設置することで、デリケートなウェブが不要なドラフトやたるみを発生させることなく次のプロセスに確実に搬送されます。多くの場合、このアップグレードだけで、永続的な横バーの欠陥が解決されます。
継続的監視テクノロジーを統合することで、メンテナンスが事後対応型から予測型に移行します。インライン ネップおよびゴミ監視システムをカードに直接インストールして、ワイヤのパフォーマンスに関するリアルタイムのフィードバックを受け取ります。一元化されたデータ収集により、工場管理者は複数の機械にわたる CV% の傾向とモーター負荷を追跡できます。合成繊維を処理する施設の場合、カーディングエンクロージャー内に直接アクティブ静電気除去バーと局所湿度制御システムを設置すると、繊維の反発が防止され、ウェブの凝集力が向上します。最大限の効果を得るには、スタティック バーをドッファー コームまたはテイクオフ ローラーの直後に配置します。
包括的な機械監査を実行するには、機械を停止し、カバーを取り外し、正確な測定を実行する必要があります。このダウンタイムによる当面の生産損失と、最適ではないウェブの稼働によって発生する長期的な無駄を比較検討する必要があります。診断プロセスを急ぐと、多くの場合、誤った診断が発生し、不必要な部品交換や継続的な Web 欠陥が発生します。アクティブな生産シフト中に急いで修正を試みるのではなく、詳細な診断のために専用のメンテナンス時間を割り当てます。
正確なカード設定と動的計測には、高度な技術的能力が必要です。社内メンテナンス チームのスキル レベルを評価します。日常的な研磨やベルトの交換は社内で処理できますが、複雑な空力調整やサーボドライブのプログラミングには OEM 技術者が必要になる場合があります。 OEM サービス契約に依存すると、正確な校正が保証されますが、メンテナンス費用が増加し、スケジュールの調整が必要になります。このギャップを埋めるために、動的ゲージ測定に特化した社内技術者の選ばれたグループをトレーニングします。
従来の鋳鉄フレームに最新のテクノロジーを改造すると、構造的および電子的な課題が生じます。高速テイクオフ システムや高度なオートレベラーは、古い機械の構造的剛性を超え、新たな振動の問題を引き起こす可能性があります。最新のセンサー ソフトウェアを従来のプログラマブル ロジック コントローラー (PLC) と統合するには、多くの場合、カスタム プログラミングとインターフェイス モジュールが必要になります。高解像度の光学センサーをネットワークに追加する前に、必ず既存の PLC の処理能力を確認してください。
導入リスクを最小限に抑えるには、マシンのアップグレードに段階的なアプローチを採用します。まず、ワイヤー管理の最適化と環境気候制御の安定化から始めます。これにより、Web 品質に対する即時最大の利益が得られます。空力チューニングとアンダーケーシングの調整に進みます。機械的なベースラインが完全に安定したら、複雑な電子ドライブの最新化とセンサーの改造によりアップグレード サイクルを終了します。すべての設定変更を文書化して、調整後に Web 品質が低下した場合に明確なロールバック ポイントを確立します。
現在の機械設定の包括的なベースライン監査を開始し、実際のクリアランスを OEM 仕様と比較して、即時の機械的逸脱を特定します。
過去の CV% データ、ネップ数、およびモーター負荷の傾向を確認して、特定のコンポーネントの摩耗またはドライブの同期障害を示すパターンを特定します。
複雑な電子機器の改修に投資する前に、欠陥の重大度に基づいてメンテナンス介入を優先し、ワイヤーの状態や精密測定に対処します。
専門のワイヤー サプライヤーに相談して、マイクロアロイまたはアプリケーション固有のワイヤー プロファイルに移行することで、永続的なファイバー転写の問題が解決されるかどうかを評価してください。
機械コンポーネントを分解する前に、厳格な環境管理と積極的な静電気除去を実施して、気候に起因するドラフト欠陥を排除します。
A: 縦縞は通常、局所的な機械的損傷によって発生します。最も一般的な原因は、シリンダーまたはドッファー上の金属ワイヤーの傷や潰れで、繊維の転写に失敗します。ブロックされたフラットや荷重がかかったフラット、および局所的な空気の流れを妨げるアンダーケーシングの損傷も、このような明確な長さ方向の欠陥を引き起こす可能性があります。
A: シリンダーからドッファーまでのゲージは繊維移送の効率を制御します。設定が広すぎると、繊維が転写できず、シリンダー上でのリサイクルやウェブの曇りにつながります。設定が厳しすぎると、致命的な金属同士の接触の危険があります。このゲージの変動により、即座に重量変動が発生します。
A: いいえ。オートレベラーは、フィード ローラーの速度を調整することによって、入ってくるフィード材料の重量変動を補正するだけです。ワイヤーの損傷、空気力学的不均衡、偏心ローラー、またはウェブ引取ゾーンの不適切な張力によって引き起こされる凹凸を修正することはできません。
A: ベルトの滑りや VFD の振動により、ローラー速度に微小な変動が発生します。シリンダー速度が一定のまま、ドッファーローラーまたはテイクオフローラーが瞬間的に減速または加速すると、ドラフト比が瞬時に変化します。これにより、ウェブ内に横方向のバーまたは周期的な厚い部分と薄い部分が作成されます。
A: ワイヤーのメンテナンスは、処理される繊維の量と材料の摩耗性に基づいて、状態に基づいて行う必要があります。定期的な粉砕は、ネップ数の増加または見た目の鈍さに基づいて行う必要があります。研削によってワイヤの作動角や歯の高さが回復しなくなった場合は、交換が必要です。
A: 偏心ローラーや損傷したワイヤーなどの機械的欠陥は、通常、周期的な横棒や鋭い縦縞など、明確な繰り返しパターンを生成します。吸引のブロックやファン速度の不正確などの空力的障害は、一般に、全体的な曇り、斑点のある領域、過剰な繊維の飛びなど、ランダムで繰り返しのない欠陥を引き起こします。


