


ポリエステル (PET) やポリプロピレン (PP) などの合成繊維を処理すると、標準的な天然繊維のセットアップではウェブの品質を損なうことなく対処できない独特の機械的および熱的課題が生じます。高強度、低水分の合成繊維に一般的な構成を使用すると、静電気の蓄積、繊維の融着、過剰なネップの生成、およびワイヤの摩耗の促進が発生します。これらの問題は、装置全体の効率と歩留まりに直接影響します。これらのリスクを軽減し、資本効率を確保するために、テクニカルバイヤーは合成特有の厳格な基準に照らして機器を評価する必要があります。このガイドは評価するための包括的な仕様チェックリストを提供します。 、生産成果と実装の現実に焦点を当て、ポリエステルおよびポリプロピレン用のカーディング機械を
ワイヤーの形状は重要です: 合成繊維には、繊維の破断を防ぎ、高いクリンプを管理するために、特定の金属ワイヤーのプロファイル (例、負のまたはあまり積極的ではない作動角) が必要です。
静電気と熱の管理: ポリエステルとポリプロピレンの実用的なカーディング機械には、高い生産速度での繊維の融着を防ぐために、統合された静電気防止システムと最適化されたシリンダー冷却が組み込まれている必要があります。
構成が用途を決定する: ローラー カード (不織布の標準) と改良回転フラット カード (紡績合成糸の場合) のどちらを選択するかは、ターゲットの繊維デニールと最終製品の要件に厳密に一致する必要があります。
ベンダー評価には試験データが必要: 調達の決定では、生産に計画されている正確な PET/PP 繊維仕様 (デニール、カット長さ、紡糸仕上げ) を使用してベンダーが実施する試験を義務付ける必要があります。
目次
PET および PP 繊維は天然繊維とは大きく異なります。強度が高く、吸湿性が低く、静電気が発生しやすいため、さまざまなカーディング戦略が必要です。綿やウールとは異なり、合成繊維は過度の摩擦にさらされると破損するのではなく、伸び、変形し、発熱する傾向があります。
合成繊維加工においてスピンフィニッシュは重要な役割を果たします。適切な仕上げレベルにより、繊維がカーディング システム内をスムーズに移動できるようになります。仕上げが少なすぎるとワイヤの負荷が発生し、熱が蓄積する一方、仕上げが多すぎると繊維の凝集力が増し、ウェブの均一性が低下します。
合成繊維には、優しく管理されたカーディングが必要です。ワイヤーの相互作用、クリアランス、ローラーの設定は、繊維のデニールと長さに応じて調整する必要があります。過度のカーディング力は繊維に損傷を与え、仕上げが剥がれ、熱欠陥を引き起こす可能性があります。
適切な PET および PP カーディング システムは、安定したウェブ形成、一貫した重量分布、制御された繊維配向、および最小限の静電気の発生を提供する必要があります。合成繊維の品質を維持するには、適切な機械設計と環境制御が不可欠です。
繊維の性質 | 天然繊維(綿・毛) | 合成繊維(PET/PP) | マシンのセットアップへの影響 |
|---|---|---|---|
水分を取り戻す | 高 (8-15%) | ほぼゼロ (0-0.4%) | 積極的な静電気除去と環境制御が必要です。 |
粘り強さ | 低から中 | 高い | 急速な摩耗を防ぐためには、堅牢なワイヤ冶金が必要です。 |
熱感度 | 低い(高温で燃えます) | 高 (溶融/ヒューズ) | シリンダー速度を下げ、空気力学を最適化する必要があります。 |
圧着 | 自然、不規則 | 機械的、均一性が高い | メインシリンダーの前に特殊な事前開口セグメントが必要です。 |
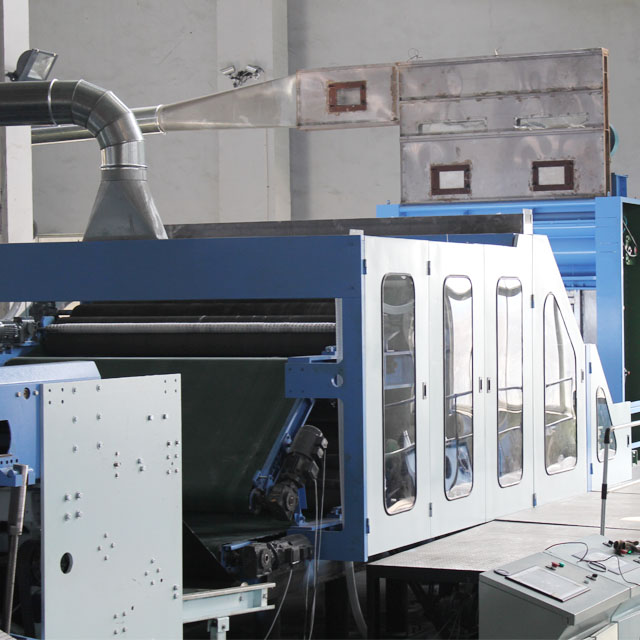
合成繊維は、嵩密度が一貫していない高密度のベールで到着することがよくあります。重量式フィードシステムは容積式システムよりも正確な質量流量制御を提供し、安定したフィード重量を保証します。リッカーインフィーディングゾーンでは、強力なファイバーグリップが必要です。高圧の溝付きフィードローラーは、大きな毛束の引き抜きを防ぎ、ネップの形成を減らし、カーディングコンポーネントを保護します。
合成処理中の過度の乱流や発熱を避けるために、シリンダーの直径と速度のバランスを取る必要があります。シリンダーが大きいと、低速でもカーディング領域が広がり、熱による損傷を軽減しながら繊維の分離が向上します。効率的なドッファーシステムにより安定したウェブ搬送が保証され、不織布用途で均一な強度を実現するために最適化できます。
高捲縮合成繊維は、メインのカーディング ゾーンに入る前に、優しく予備開繊する必要があります。調整可能な固定カーディングセグメントにより繊維ストレスが軽減され、コントロールが向上します。合成素材は一般に綿よりも不純物が少ないため、滑らかなアンダーケーシングの設計により空気の流れが安定し、繊維の損失が防止され、不必要な繊維の回転が回避されます。
機械の選択は最終製品によって異なります。ローラーカードは、多段階のワーカーシステムとストリッパーシステムにより強力な開口、混合、およびウェブの形成を実現するため、不織布用途に好まれます。改良されたフラットカードは、繊維の位置合わせと平行化の制御がより重要な合成糸の製造に適しています。
合成ウェブでは、静電気の蓄積やドラフト障害を避けるために慎重に凝縮する必要があります。特別に設計された凝縮ローラーによりウェブのスムーズな収集が保証され、精密コイラー システムによりスライバー包装中の不要な張力の変化が防止されます。下流の伸線・紡糸の品質を維持するには、安定した納品が不可欠です。
カードの衣類の選択は、合成繊維のパフォーマンスに直接影響します。細いデニールの繊維には効果的な分離のために高密度のワイヤが必要ですが、粗い繊維には破損や負荷を防ぐために低密度のプロファイルが必要です。ワイヤーの角度が緩やかなので繊維の剥離が改善され、コーティングされた合金などの耐摩耗性素材により、研磨性の合成繊維を処理する際の衣類の寿命が延びます。
機械の最大速度は、必ずしも使用可能な出力と同じではありません。細い合成繊維を高速で処理すると、静電気、発熱、ウェブ欠陥が発生する可能性があります。バイヤーは、理論上の能力のみに依存するのではなく、ウェブの均一性やネップレベルを含む実際の生産データを評価する必要があります。
高速動作には、ドッファー、ドラフトシステム、クロスラッパー間の正確な張力制御が必要です。適切な同期により、下流の処理中にウェブの伸びや折れ、不均一な重量配分が防止されます。
ポリプロピレンやポリエステルなどの合成繊維には、効果的な静電気管理が必要です。イオン化バー、接地システム、および制御された搬送ポイントは、ファイバーの巻き付き、生産の中断、および不安定なウェブの取り扱いを防ぐのに役立ちます。
機械の筐体は、カーディング ゾーン周囲の温度と湿度を安定に維持するのに役立ちます。適切な環境制御により静電気の蓄積が減少し、ファイバー転送の信頼性が向上します。
合成処理では、機械の安定性に影響を与える可能性のあるスピンフィニッシュの堆積物、粉塵、フライくずが発生します。強力で適切に設計された吸引システムは汚染物質を除去し、カーディングゾーンへの再循環を防ぎます。
吸引ダクトや廃棄物収集エリアに簡単にアクセスできるため、清掃が簡素化され、ダウンタイムが削減されます。効果的な廃棄物の分離により、材料の回収と生産効率も向上します。
最新のマルチモーター インバーター ドライブにより、シリンダーとローラーを独立して制御できるため、さまざまな繊維の種類や生産条件に合わせて迅速に調整できます。
エネルギー効率は、出力 1 キログラムあたりの電力消費量で測定する必要があります。先進的な駆動システムは機械的損失を削減し、全体的な生産経済性を向上させます。
綿から合成繊維に切り替えるには、最新の操作知識が必要です。ポリエステルとその他の合成繊維には、さまざまな欠陥、摩耗パターン、設定要件があります。 OEM トレーニングとデジタル HMI レシピは、オペレーターが正しいパラメータを適用し、不適切な調整を防ぐのに役立ちます。
高速合成処理には厳格な安全管理が必要です。メンテナンスや生産中の安全な動作を確保するために、機械のインターロック、保護カバー、および緊急システムを定期的にチェックする必要があります。
合成繊維は継続的な摩擦によりワイヤの摩耗を早めます。メンテナンスのスケジュールは、従来のコットンのタイムラインではなく、実際の着用状態に基づいて調整する必要があります。定期的な検査、ネップ分析、適時の研磨により、安定したカーディング性能を維持します。
予防保守プログラムにより、品質の変動とダウンタイムが削減されます。訓練を受けた技術者、適切な研削装置、ワイヤー整備リソースを常に利用できるようにすることで、長期にわたる合成生産中に一貫したウェブ品質が保証されます。
高性能 カーディング マシンの 効果は、そのマシンが稼動するラインによって決まります。ブロールームまたは開口ラインでボトルネックが発生すると、カードが不足し、ウェブの重量が不規則になります。逆に、ドローフレームやクロスラッパーでボトルネックが発生すると、カードの速度が低下し、熱と空力のバランスが崩れます。
生産ライン全体にわたるシームレスな PLC 統合は必須です。オープニング ラインは、カードのシュート レベル センサーに基づいて送り速度を調整する必要があります。下流の機器は、その速度をカードの搬送ローラーと同期させる必要があります。この閉ループ通信により、手動介入なしで継続的で安定した生産が保証されます。
特定の繊維のデータシート、詳細なデニール、カット長、スピン仕上げのタイプを含む正式な提案依頼書 (RFP) の草案を作成します。
工場の実際の原材料を使用してベンダーの施設で物理マシンのトライアルをスケジュールし、スループットと Web 品質を検証します。
提案された装置と既存の上流開口ラインおよび下流のドラフトまたはラッピング システムの間の完全な PLC 互換性を検証します。
特定の合成繊維の研磨特性に基づいて、ワイヤーの研磨と交換に関する明確な予測メンテナンス スケジュールを確立します。
A: シリンダーの速度は、繊維のデニール数と機械のタイプに大きく依存します。一般に、ポリエステルは熱による損傷や静電気の蓄積を防ぐために、綿よりも低速にする必要があります。速度は通常、シリンダーの直径に応じて 300 ~ 500 RPM の範囲になります。直径が大きいと、効率的なカーディングに必要な表面速度を維持しながら、より低い RPM が可能になります。
A: スタティックは、アクティブ システムとパッシブ システムの組み合わせによって管理されます。機械は、静電荷を中和するために重要な転写ポイントでアクティブイオン化バーを利用します。すべての機械コンポーネントの特別な接地により、放電経路が提供されます。さらに、空気力学的エンクロージャは、ポリプロピレンの静電気を消散させるために不可欠な、厳密な環境湿度制御の維持に役立ちます。
A: いいえ。物理的に繊維を押し込む可能性はありますが、標準的な綿のセットアップでは繊維に重大な損傷、負荷、静電気の問題が発生します。ポリエステルの加工には、攻撃性の低いワイヤープロファイル、異なるシリンダー速度、頑丈なアンダーケーシング、アクティブな静電気除去システムなど、特定の変更が必要です。
A: 繊維の融着は、過度の機械的摩擦によりポリマーの融点を超える熱が発生したときに発生します。これは通常、特定の繊維デニールに対して高すぎる速度でシリンダーを実行すること、または合成繊維をきれいに解放せずに捕捉する不適切なワイヤ形状を使用することによって発生します。
A: 鈍いおよび半鈍いポリエステル繊維は、自然な輝きを抑えるために二酸化チタン添加剤を使用して製造されています。この化学物質は非常に研磨性が高いです。これらの繊維を標準的な鋼線で処理すると、急速な摩耗や先端の鈍化が生じます。この摩耗に耐えるには、炭化タングステン コーティングまたは特殊な合金が必要です。
A: スピン仕上げにより、繊維と金属ワイヤー間の摩擦レベルが決まります。最適な仕上がりにより、繊維の分離と転写がスムーズになります。仕上げが少なすぎると摩擦が高くなり、ワイヤの負荷や熱損傷につながります。仕上げが多すぎると繊維がベタベタし、その結果、個別化が不十分になり、ウェブの形成が不均一になります。


